Etapa 01
O modelo original e a cópia em cera
Tudo começa num modelo que não é ainda de bronze. Pode ser barro, gesso, madeira, resina ou uma impressão tridimensional; o que importa é que a forma esteja resolvida, porque cada etapa seguinte apenas a transporta de material em material, acumulando pequenas perdas de definição pelo caminho. Quem deixa decisões de forma para a fase da cinzelagem paga-as sempre mais caro.
Do modelo tira-se um molde flexível, quase sempre em silicone, com uma mãe rígida em gesso ou resina que o mantém na posição correta. O plano de partição escolhe-se a pensar na peça acabada: uma linha que atravesse um rosto ou uma superfície lisa vai obrigar a trabalho de reparação que se nota; passada por uma aresta, uma dobra de pano ou uma zona de textura viva, desaparece.
A cera usada para a cópia costuma ser uma mistura de parafina com cera microcristalina e uma fração de cera de abelha, ajustada até ficar simultaneamente firme à temperatura da oficina e dócil ao estilete quente. Para peças ocas, a cera é aplicada às camadas com pincel ou por rotação dentro do molde, até uma espessura de parede regular — habitualmente entre três e cinco milímetros. Paredes desiguais dão problemas mais tarde: as zonas grossas arrefecem depois de todas as outras e são as primeiras a chochar.
Verificações antes de fechar a cera
- Espessura de parede medida em vários pontos, não apenas junto à abertura.
- Bolhas de ar abertas, preenchidas e alisadas com estilete aquecido.
- Linhas de partição e rebarbas de silicone removidas enquanto a cera está fria.
- Macho refratário fixado por pinos de aço inoxidável, distribuídos por zonas de espessura estável.
- Registo fotográfico da cera: é a última imagem fiel da forma antes do metal.
Etapa 02
O sistema de gito e alimentação e o seu cálculo
O sistema de canais em cera que se constrói à volta da peça é a parte do trabalho que menos se vê e mais determina o resultado. A sua função é dupla: levar o metal a todos os pontos da cavidade antes que ele comece a solidificar e continuar a alimentar as zonas espessas enquanto elas se contraem. O bronze reduz de volume ao solidificar, e esse volume tem de vir de algum lado; se não vier de um alimentador, vem do interior da peça, sob a forma de um chocho.
O conjunto habitual inclui uma bacia de vazamento, um gito descendente, um canal de distribuição, os ataques que entram na peça, alimentadores colocados sobre as massas mais pesadas e respiros finos nos pontos altos, para deixar sair o ar e os gases da moldação. Em sistemas pressurizados, as secções vão diminuindo do gito para os ataques, numa proporção próxima de 1 : 1,1 : 1,2, de modo a que os canais se mantenham cheios e o metal entre sem turbulência.
O dimensionamento dos alimentadores apoia-se numa ideia simples: cada porção de metal solidifica num tempo proporcional ao quadrado da relação entre o seu volume e a sua superfície. Um alimentador só cumpre a função se tiver um módulo superior ao da zona que alimenta, isto é, se for mais compacto em relação à área que expõe ao arrefecimento. Daí a regra prática de os colocar sempre sobre o ponto mais espesso e nunca abaixo dele, e de preferir um alimentador robusto a três finos.
A altura do gito conta também. É ela que fornece a pressão metalostática — a força que empurra o metal para dentro das zonas finas e contra o atrito da parede da moldação. Peças com extremidades delgadas, como dedos, folhas ou arames, ganham com um gito mais alto e com ataques próprios que as alcancem sem obrigarem o metal a atravessar a peça inteira.
Antes de montar o cacho
- Identificar as zonas de maior espessura e atribuir a cada uma o seu alimentador.
- Definir a posição da peça durante o vazamento: as superfícies críticas devem ficar por baixo dos ataques, nunca na trajetória direta do jato.
- Somar as secções dos ataques e compará-las com a secção do gito.
- Prever respiros nos pontos mais altos de cada volume fechado.
- Reforçar as juntas de cera com selagem contínua: uma fuga no cacho é uma fuga na moldação.
Etapa 03
Mistura de moldação em bloco e casca cerâmica
Há dois caminhos correntes para transformar o cacho de cera numa forma refratária. O primeiro é a moldação em bloco: o cacho é envolvido por uma mistura de gesso com sílica ou cristobalite dentro de um cilindro metálico, vibrada para sair o ar, deixada a presa e depois seca lentamente. É um método tolerante, adequado a peças pequenas e médias, a relevos e a séries curtas, e exige pouco equipamento além de uma boa vibradora e de um forno com ciclo controlado.
O segundo é a casca cerâmica. O cacho é mergulhado num banho de sílica coloidal com farinha refratária, escorrido e imediatamente estucado com grão de molochite ou de zircónio; a operação repete-se seis a nove vezes, com as primeiras camadas de grão fino, responsáveis pela superfície, e as últimas de grão grosso, responsáveis pela resistência. Entre camadas, a secagem completa é obrigatória — quatro a doze horas conforme a espessura, com ar em movimento e uma temperatura estável.
Em oficinas instaladas junto ao litoral português, a humidade relativa é a variável mais difícil de domar. No inverno, com o ar saturado, uma camada que devia estar seca ao fim de seis horas pode continuar a libertar água muito depois disso, e a casca fissura na cozedura sem aviso. A solução não é aquecer o ar, que só desloca o problema, mas mantê-lo em circulação e medir: um higrómetro barato numa parede da sala de banhos poupa moldações inteiras.
Controlos correntes
- Viscosidade do banho medida com copo de escoamento e corrigida com água desionizada ou farinha.
- Agitação permanente do banho, para evitar a sedimentação da carga.
- Primeira camada aplicada sobre cera bem desengordurada e molhante.
- Registo do número de camadas e da hora de cada uma.
- Reforço extra nas zonas planas largas e à volta da bacia de vazamento.
Etapa 04
Descerificação e cozedura da moldação
Retirar a cera é o momento em que a forma está mais frágil. A cera dilata mais depressa do que o refratário que a envolve e, se aquecer devagar, parte a moldação por dentro antes de conseguir escorrer. Por isso se usa calor rápido e localizado: autoclave com vapor a seis ou oito bar, que esvazia a casca em minutos, ou entrada direta num forno já a temperatura elevada, com a bacia virada para baixo. A cera recolhida pode ser filtrada e reutilizada em cachos, embora raramente volte a servir para cópias de superfície.
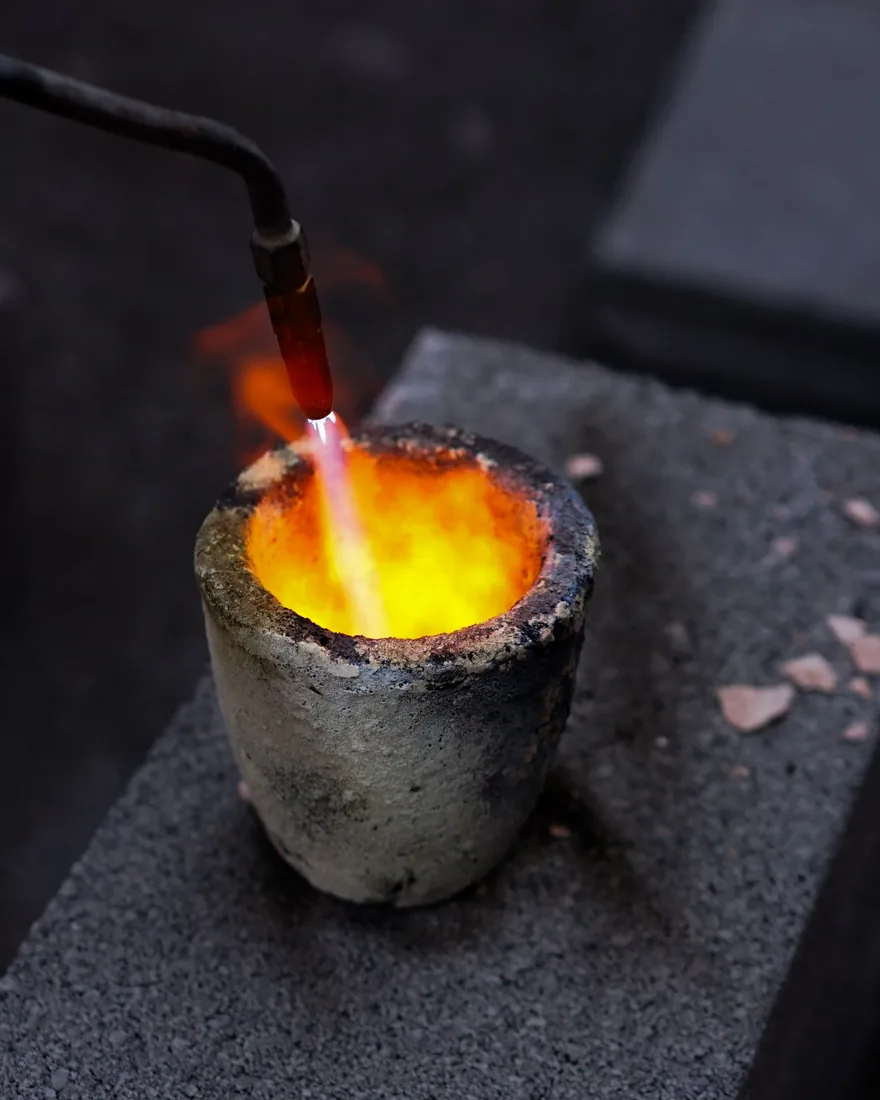
Segue-se a cozedura, que tem três objetivos simultâneos: eliminar os resíduos orgânicos, dar resistência mecânica à forma e levá-la à temperatura de trabalho. O patamar habitual situa-se entre 650 e 750 graus, mantido o tempo necessário para que a moldação fique clara por dentro e por fora. Uma forma ainda acinzentada tem carbono por queimar, e esse carbono transforma-se em gás no instante em que o metal entra.
À saída do forno, a moldação deve ser inspecionada contra a luz e, se necessário, reparada com pasta refratária nas fissuras finas. O transporte até ao local de vazamento faz-se quente, com a forma apoiada e calçada em areia seca, que também serve de contenção caso alguma parede ceda.
Etapa 05
Fusão da liga e temperatura de vazamento
A palavra bronze cobre um conjunto de ligas com comportamentos distintos. O bronze de estanho, com cerca de dez por cento de estanho, é o mais associado à escultura: escoa bem, aceita quase todas as pátinas e tem uma cor quente depois de limpo. O bronze silicioso é mais fluido, solda com menos dificuldade e tolera melhor peças de parede fina, mas responde de outra maneira aos reagentes de patinação, com tendência para tons mais frios. A escolha condiciona tudo o que vem depois e deve ser feita antes do vazamento, não durante o acabamento.
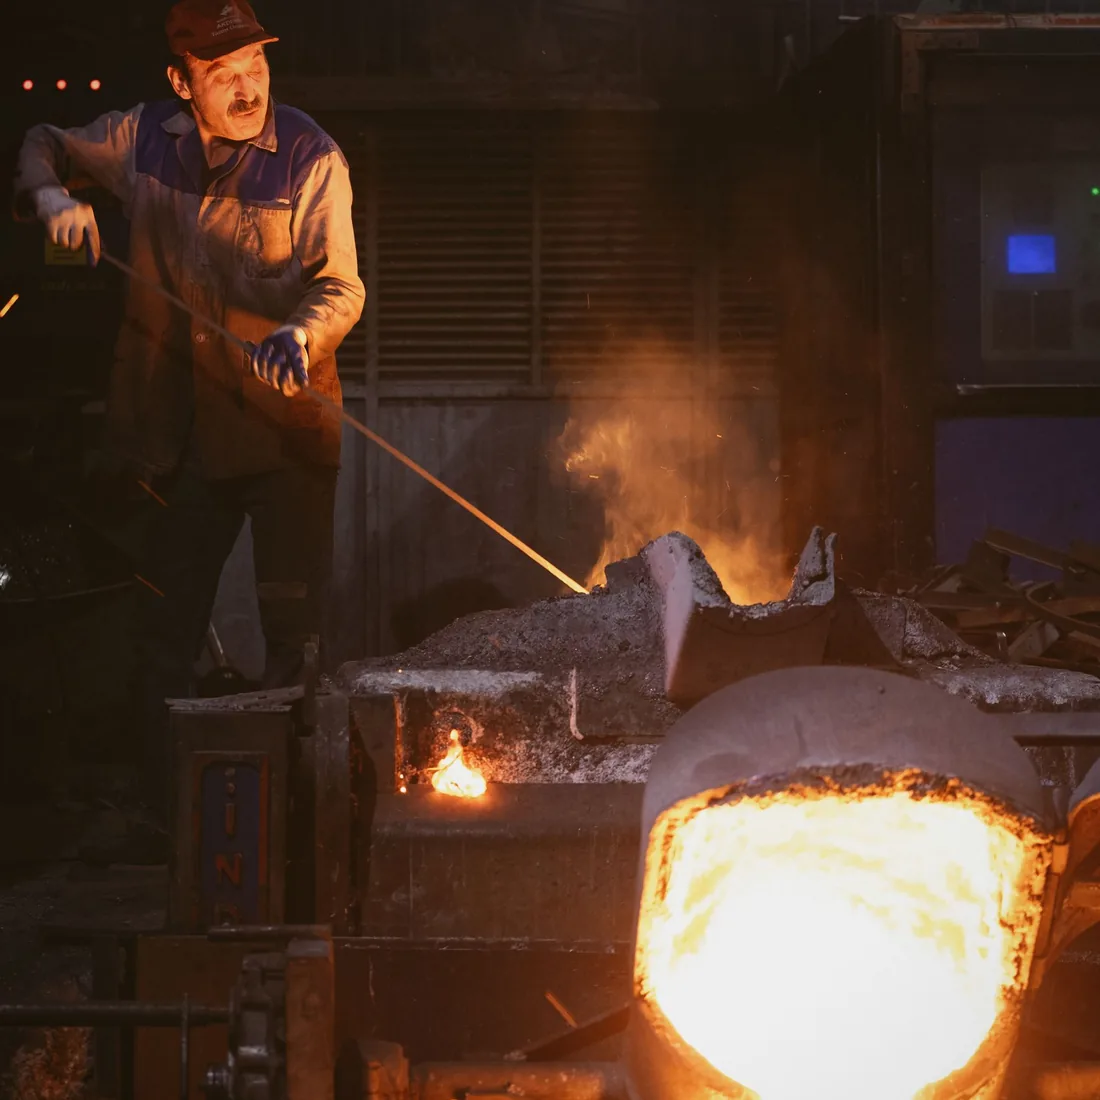
A fusão faz-se em forno de cadinho a gás ou em forno de indução. Independentemente do equipamento, a carga deve estar seca e limpa: humidade e óleo introduzem hidrogénio no banho e o hidrogénio sai na solidificação, deixando porosidade fina espalhada pela peça. A escória retira-se antes do vazamento e o banho é medido com termopar, não a olho — a cor engana, sobretudo sob luz artificial.
As temperaturas de vazamento situam-se, em regra, entre 1100 e 1180 graus para bronze de estanho e um pouco abaixo disso para as ligas siliciosas, com sobreaquecimento ajustado à espessura da peça: paredes finas pedem metal mais quente, massas pesadas pedem menos, sob pena de acentuarem a contração. A moldação entra também aquecida, e o vazamento é contínuo, sem interrupções nem retomas, mantendo a bacia sempre cheia para não aspirar ar pelo gito.
Condições mínimas de segurança
- Chão seco e desimpedido em todo o trajeto entre o forno e a moldação.
- Equipamento de proteção completo: viseira, avental, polainas e luvas de fundição.
- Ferramentas de contacto com o banho pré-aquecidas.
- Ventilação adequada e extinção ao alcance da mão.
- Um vazamento, uma responsabilidade clara: quem verte não transporta e não acerta a temperatura ao mesmo tempo.
Etapa 06
Arrefecimento e abertura da moldação
Depois do vazamento, a tentação é abrir depressa. O arrefecimento, no entanto, é parte do processo de solidificação e não uma pausa: enquanto a peça arrefece dentro da forma quente, as diferenças de temperatura entre zonas grossas e finas vão-se atenuando, e com elas as tensões internas. Arrefecer com água acelera minutos e cria fissuras que só aparecem na cinzelagem, quando já não há maneira económica de as resolver.
A abertura faz-se por percussão controlada e vibração, com a peça apoiada de modo a não bater contra o chão quando a casca se soltar. Os restos de refratário agarrados aos recantos saem com jato de granalha fina ou, no caso das moldações em bloco, por imersão prolongada em água e escovagem. O macho interior é retirado pelas aberturas previstas no projeto — e é por isso que essas aberturas têm de existir desde a cera.
Nesta fase faz-se a primeira inspeção séria: verificar se a peça encheu por completo, se há falhas junto aos pontos mais distantes dos ataques e se aparecem linhas de junção frias. O que se aprende aqui pertence ao sistema de gito, não à peça, e deve ser anotado antes de se passar ao acabamento.
Etapa 07
Corte dos gitos e reparação dos defeitos
O corte dos canais é um trabalho de marcação antes de ser de força. Convém assinalar o plano de corte a alguns milímetros da superfície, cortar com disco ou serra sem tocar na peça e só depois aproximar o resto com lima, rebarbadora pequena ou fresa. A pressa nesta fase produz mossas planas que obrigam a reconstruir textura por cima, e uma textura reconstruída nunca fica igual à que a cera trazia.
Os defeitos que aparecem têm causas identificáveis. O chocho, com paredes rugosas e dendríticas, indica falta de alimentação numa zona espessa. A porosidade fina e esférica aponta para gás dissolvido no banho, quase sempre humidade. As inclusões escuras vêm de escória arrastada ou de fragmentos de moldação. A falta de enchimento e as juntas frias, com bordos arredondados e brilhantes, denunciam metal frio, gito estreito ou vazamento interrompido.
A reparação faz-se por soldadura, de preferência TIG, com vareta da mesma liga da peça, depois de escavar o defeito até metal são. Soldar por cima de porosidade só a esconde: ela volta a abrir na cinzelagem ou, pior, durante a patinação, quando o reagente encontra uma cavidade e escurece de forma diferente à volta dela.
Etapa 08
Cinzelagem da superfície e montagem das partes
Cinzelar é devolver ao bronze a superfície que o modelo tinha e que o percurso pelo molde, pela cera e pela moldação foi desgastando. Trabalha-se com cinzéis de ponta variada, martelo de bola, punções de textura, limas e escovas metálicas, seguindo sempre a direção do gesto original: as marcas de dedo do barro não se imitam com um punção circular, imitam-se com um cinzel de secção próxima e um ritmo semelhante.
Peças grandes chegam a esta fase divididas em partes, e a montagem é um problema de geometria antes de ser de soldadura. Os encaixes devem ter folga mínima e referências que impeçam rotação; os gabaritos de madeira ou de gesso mantêm os ângulos durante a operação. Depois de soldar, os cordões são desbastados e cinzelados até que a junta atravesse a textura sem interrupção — o teste é passar a mão e não encontrar a linha.
Antes de qualquer tratamento de superfície, a peça é limpa a fundo. Restos de óleo, marcas de dedo, resíduos de lixa e poeira de refratário reagem à sua maneira aos produtos de patinação e deixam manchas que não se corrigem sem voltar atrás.
Etapa 09
Patinação a quente e a frio
A pátina é uma camada de compostos de cobre formada à superfície por reação química controlada. A quente, a peça é aquecida com maçarico a uma temperatura moderada e os reagentes aplicados em névoa ou com pincel, secando quase de imediato; cada passagem acrescenta densidade de cor, e o resultado constrói-se por acumulação, não de uma vez. Os castanhos e vermelhos obtêm-se habitualmente com nitrato férrico, os castanhos escuros e pretos com sulfureto de potássio, os verdes com sais de cobre.
A frio, o processo é mais lento e menos previsível na hora, mas mais estável no tempo. O reagente é aplicado por compressas ou repetidas passagens durante horas ou dias, e o desenvolvimento da cor depende tanto da humidade do ar como da concentração. É o método com que se conseguem os verdes profundos e as transições suaves difíceis de reproduzir com calor.
Em ambos os casos, o trabalho exige ventilação, proteção respiratória e ocular e cuidado na neutralização e lavagem final: reagentes deixados nos recantos continuam a atuar debaixo da cera de proteção. Convém ainda ensaiar em amostras da mesma liga e com o mesmo acabamento mecânico, porque uma superfície jateada e uma superfície escovada respondem de maneira diferente ao mesmo produto.
Sequência de trabalho
- Desengordurar, decapar e jatear ou escovar, uniformizando a superfície inteira.
- Ensaiar a receita numa amostra antes de tocar na peça.
- Construir a cor por camadas finas, deixando secar entre passagens.
- Neutralizar, lavar com água abundante e secar por completo, incluindo cavidades.
- Registar concentrações, temperaturas e número de passagens para poder repetir o tom.
Etapa 10
Proteção com cera e conservação
Uma pátina sem proteção continua a evoluir, e nem sempre na direção pretendida. A proteção corrente é a cera microcristalina, aplicada em camada fina sobre o metal morno, que a absorve melhor, e polida com escova macia ou pano depois de arrefecer. Duas camadas finas protegem mais e brilham menos do que uma espessa, que tende a acumular nos recantos e a esbranquiçar.
No exterior, sobretudo em zonas costeiras como grande parte do território português, o sal e a humidade aceleram a alteração da superfície e escorrem pelas zonas de escoamento de água, criando faixas mais claras. A manutenção consiste em lavar com água e um detergente neutro, secar e voltar a encerar — uma a duas vezes por ano conforme a exposição. Em interiores, uma limpeza suave com pano seco e uma renovação de cera ocasional bastam.
Vernizes acrílicos aplicados à pistola dão uma barreira mais duradoura, mas envelhecem de forma visível e são difíceis de retirar sem intervir na pátina. Quando a peça é para viver ao ar livre durante décadas, a decisão de a proteger com cera, com verniz ou com nada convém ser tomada com quem trata de conservação, e não apenas no fim da produção.
Que materiais são publicados aqui
Vustozi é um projeto editorial dedicado exclusivamente à fundição artística de bronze. O que se publica são textos: descrições de etapas, listas de verificação, explicações de cálculo, vocabulário de oficina e notas sobre defeitos e respetivas causas. O critério de seleção é simples — só entra aquilo que pertence ao percurso entre o modelo e a peça acabada.
Os temas cobertos são os que estruturam esta página: preparação do modelo e da cera, conceção e cálculo do sistema de gito e alimentação, moldação em bloco e casca cerâmica, descerificação e cozedura, ligas e temperaturas de vazamento, arrefecimento e desmoldagem, corte e reparação, cinzelagem e montagem, patinação a quente e a frio, proteção e conservação.
Os textos são escritos para leitura, não para servir de manual normativo. Quem trabalhar com metal em fusão, fornos, reagentes de patinação ou equipamento de corte deve seguir a formação, os procedimentos e as regras de segurança aplicáveis ao seu contexto e à sua oficina.
Contacto
Correções factuais, dúvidas sobre um texto publicado ou sugestões de assuntos dentro do âmbito da fundição de bronze são bem-vindas por correio eletrónico.
Vustozi — [email protected]
O site não tem formulários, registo de utilizadores nem qualquer área reservada. O contacto é feito apenas por email, por iniciativa de quem escreve.